18061531158
重防腐产品
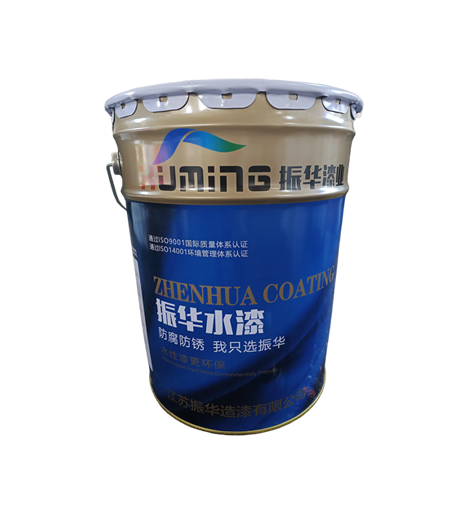
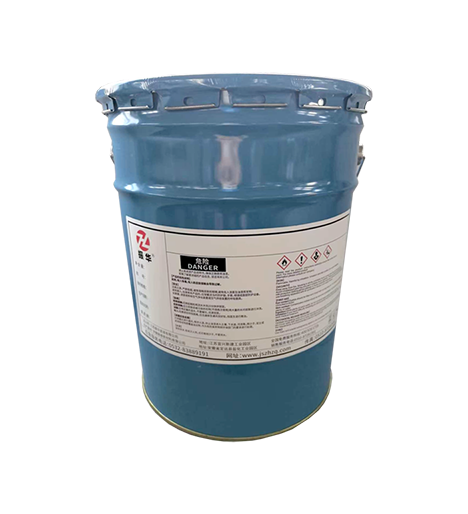
ZH401W水性无机富锌底漆
产品介绍:由超细锌粉、高模数硅酸钾为主要原料、助剂等组成。主要性能:漆膜中锌粉含量高,因而具有优异的阴极保护防锈作用;超长的耐盐雾性、耐各种油品浸泡,对各种溶剂有极强的抵抗能力;高达400℃的耐热性;漆膜具有可焊性,涂层导静电。设计用途:可作为长效防腐体系中的防锈底漆,用于暴露在中等至严重腐

产品介绍:
由超细锌粉、高模数硅酸钾为主要原料、助剂等组成。
主要性能:
漆膜中锌粉含量高,因而具有优异的阴极保护防锈作用;
超长的耐盐雾性、耐各种油品浸泡,对各种溶剂有极强的抵抗能力;
高达400℃的耐热性;漆膜具有可焊性,涂层导静电。
设计用途:
可作为长效防腐体系中的防锈底漆,用于暴露在中等至严重腐蚀性大气环境中的钢结构;
可用于高温工作下的钢材表面;
物理参数:
颜色:锌灰色
光泽:无光
体积固体含量:58±2%
比重:约为2.5千克/升
典型膜厚与理论涂布率
最低 | 典型 | 最高 | |
干膜厚度(μm) | 50 | 80 | 100 |
湿膜厚度(μm) | 86 | 138 | 172 |
理论涂布率(㎡/L) | 11.6 | 7.25 | 5.8 |
实际涂布率考虑一定的损耗系数
注:涂装间隔:(23℃)底漆建议表干后即可自重涂,最大重涂间隔不超过24小时,建议先覆涂较薄的涂层,再涂覆至规定厚度,无机锌总厚度不超过120um。后道涂层建议在8h后进行。
施工详述:
适用底材与表面处理 新钢材:先用适当的清洁剂除去钢板表面的油脂和其他污染物。去除焊渣、磨尖锐边缘,使规定的漆膜厚度能均匀地涂布在全部表面上。所有的切割、电焊、磨平钢板上的工序应尽可能在表面处理之前完成,然后喷射清理至Sa3.0级,表面粗糙度Ry5=40-60μm最佳。表面粗糙度过低,会减少涂膜附着力,同时也应避免过高,以防点蚀。
施工和固化环境条件
施工最好在室内进行,钢材表面温度要求为5-50℃之间,低于5℃和高于50℃时不宜施工。空气相对湿度不要超过80%,并且底材表面温度应高于露点3℃以上。涂装场所应保持通风,应无风砂,阴雨天或湿度过大期间不宜施工,涂层养护期间表面不宜有结露、沾水或淋雨等。
注意事项
将粉料慢慢倒入基料中,同时采用动力搅拌器不断搅拌直至混合均匀,然后用40-100目滤网过滤后即可使用,在使用过程中,应对混合好的涂料不断搅拌以防止锌粉沉降。禁止把乳液直接倒入粉料中进行混合
施工方法:无空气喷涂 推荐采用,喷嘴口径:0.43-0.53毫米,总输出液体压力≥ 10MPa;喷涂机或其它专用的无气喷涂设备,不能与其它油性漆的喷涂备混用,喷涂过油性漆的喷涂设备,需将泵及管路内彻底清洗干净,确保无油性漆成份后才能使用。
空气喷涂:适用,不断摇动喷罐以防止锌粉沉降或采用带搅拌装置的适当设备
刷涂/辊涂:适用,但第一道底漆不宜采用辊涂,工具应干净无油。干燥/固化时间与覆涂间隔
底材表面温度 | 15℃ | 25℃ | 35℃ | 45℃ |
指触干 | 45分钟 | 30分钟 | 25分钟 | 20分钟 |
硬干 | 60分钟 | 35分钟 | 30分钟 | 20分钟 |
最短覆涂间隔 | 36小时 | 24小时 | 24小时 | 18小时 |
最长覆涂间隔 | 无限制.覆涂前,表面应清洁干燥,无可溶性锌盐和过多的锌腐蚀产物. | |||
注: 以上数据都是在通风状况良好、典型膜厚和相对湿度75%条件测得的数据 ,仅供参考。实际干燥时间及覆涂前的时间间隔可长可短,取决于漆膜厚度、通风状况、湿度、下层油漆、提前装卸需求和机械强度等因素的影响。
典型油漆配套后道油漆:环氧系列。
包装、贮存与管理:
包装规格:甲组份:28千克/桶 乙组份:12千克/桶
贮存条件:须按照国家规定贮存。贮存环境应干燥、阴凉、通风良好并避开热源和火源。包装容器必须保持密闭。
贮存有效期:良好的贮存条件下贮存有效期为1年。
健康、安全与环境保护:
本品为易燃物,施工现场安全应符合有关国家或当地政府规定。请注意包装上的安全标签并阅读产品安全数据手册(MSDS)。
避免吸入溶剂蒸汽和漆雾,避免油漆接触皮肤和眼睛,严禁吞服本产品,采取必要的预防和防护措施防火、防爆及保护环境。需在通风良好的情况下使用本产品。在狭窄处或空气不流通处施工,必须提供强力通风。
补充信息:责任声明
您可以从江苏振华造漆有限公司获得产品资料和现场施工技术服务。本产品资料及数据是根据我们的试验和实际使用中的经验而积累的,可作为施工指南,但由于产品的使用通常在我们的控制范围之外,所以我们只提供产品本身质量的保证。我们保留不预先通知而根据产品的不断改进而进行修改的权利。


Company Profile
About Us
News

